氧化烧成品釉料测试片的标准化制备流程
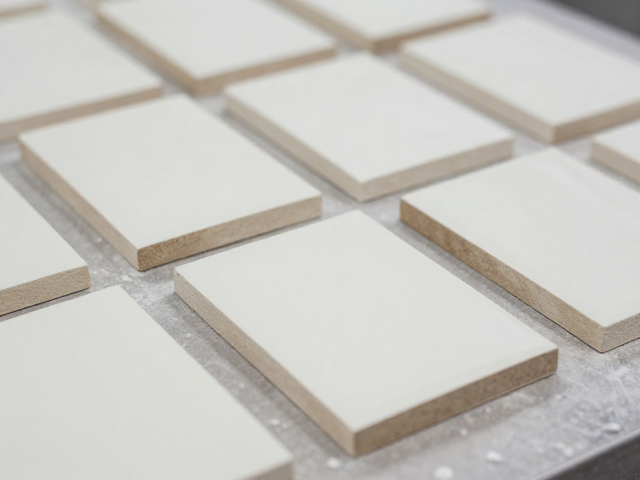
制备氧化烧成品釉料测试片的核心在于控制素坯的吸水率与坯体密度,通常选用氧化铝含量适中、高温下收缩率稳定的瓷土作为基础材料。将泥料陈腐处理后,通过真空练泥机排除气泡,随后采用注浆或手工拍打成型的方式制作标准尺寸的长方形试片,尺寸建议控制在8cm×8cm×1cm左右,以确保受热均匀且便于后续测量。成型后的坯体需在自然环境下阴干,避免阳光直射导致开裂,干燥至手摸无凉感时,方可进入干燥箱进行低温烘干,温度控制在100-120℃,持续2-4小时,以彻底去除坯体自由水,防止入窑后因水分急剧蒸发导致坯体炸裂。
素坯处理完成后,需对表面进行精细打磨,去除因脱模或切割产生的毛刺,确保釉层附着面的平整度。釉料的配制需严格遵循配方比例,使用去离子水调和,并通过200目筛网进行过筛处理,以消除颗粒团聚,获得细腻均匀的釉浆。在施釉过程中,可采用浸釉、浇釉或喷釉等方式,关键在于控制釉浆的比重,通常氧化烧釉料的比重控制在1.4-1.5g/cm³之间,通过称重法计算施釉量,确保每片试片的釉层厚度一致,这是后续评估釉面光泽度、颜色表现及隔热性能的基础前提。
氧化窑炉温控曲线与烧成工艺参数设定
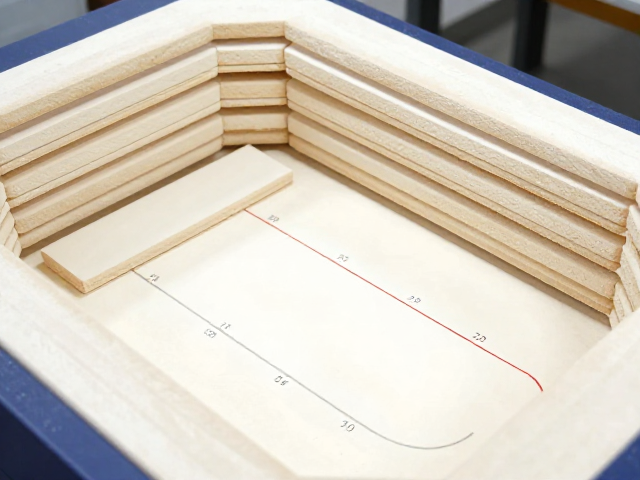
氧化烧成的关键在于提供充足的氧气环境,使釉料中的金属氧化物充分氧化显色,并促进釉层玻化。窑炉升温阶段需设置平缓的升温曲线,从室温至300℃区间,升温速率控制在50-80℃/小时,以排除坯体内的残余结晶水和有机物;300-900℃区间为氧化反应主要阶段,升温速率可提升至100-120℃/小时,此时需确保窑内火焰呈明亮的黄色,表明燃烧充分,氧气过剩系数保持在1.2-1.5之间,避免还原气氛混入影响釉面呈色。
高温保温阶段是决定釉层致密度和隔热性能的核心环节,对于防火隔热釉料,通常最高烧成温度设定在1250℃-1300℃之间,具体温度需根据釉料配方中的助熔剂含量微调。保温时间一般维持在30-60分钟,使釉料完全熔融并消除气泡,形成均匀的玻璃相结构。降温阶段采用自然冷却或强制风冷,快速降温有助于形成微晶结构,提升釉面的硬度和隔热性能。烧成结束后,需待窑温降至200℃以下方可开窑,防止温差过大导致试片因热应力而破裂。
防火隔热釉层的微观结构与性能评估体系
防火隔热釉料的有效性依赖于其内部的微孔结构与低导热系数,评估时需重点关注釉面的气孔率与密度。通过阿基米德排水法测量试片的体积密度和显气孔率,气孔率越高通常意味着隔热性能越好,但需平衡机械强度,一般优质防火隔热釉的气气孔率控制在15%-25%之间。利用扫描电子显微镜观察釉层微观形貌,理想的隔热釉层应呈现均匀的闭口气孔分布,孔径多在微米级别,这些封闭的气孔能有效阻碍热传导路径,提升材料的耐热冲击性。
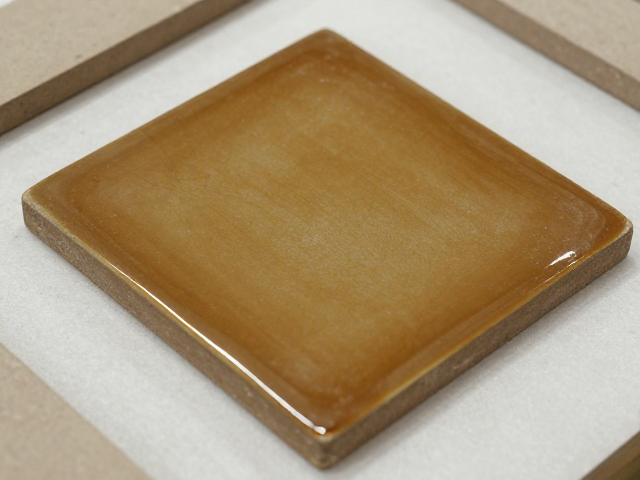
在物理性能测试方面,需使用红外热成像仪检测试片在高温环境下的表面温度分布,计算其隔热效率。将试片置于高温热源一侧,监测背温变化,记录达到热平衡所需的时间及背温最高值。同时,进行热震稳定性测试,将加热至规定温度的试片迅速投入常温水中,观察其是否出现裂纹或剥落,以此评估釉层与坯体的结合强度及抗热震能力。此外,通过光泽度仪测量釉面光泽度,确保在满足隔热功能的同时,釉面外观符合装饰或实用需求,避免因过度追求气孔率而导致釉面粗糙、易污损。
釉层缺陷成因分析与工艺优化策略
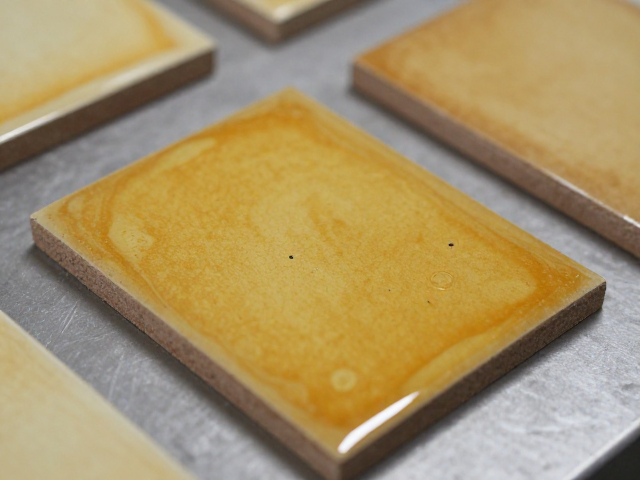
在实际烧成过程中,釉面常出现针孔、缩釉、流釉等缺陷,直接影响防火隔热层的完整性和功能性。针孔多因坯体未干透或釉料中有机质燃烧不充分产生气体逸出所致,优化时需加强素坯干燥处理,并在釉料中加入适量碳酸钡或硫酸钡作为消泡剂,抑制气泡生成。缩釉现象通常由坯釉结合不良或釉料膨胀系数不匹配引起,可通过调整釉料配方中的氧化锌或氧化铝含量,微调釉层的热膨胀系数,使其与坯体更加协调,增强结合力。
流釉问题则与釉浆黏度和烧成温度密切相关,高温下釉料黏度过低会导致釉层流淌堆积,影响厚度均匀性。解决此类问题需增加釉料中的氧化铝或高岭土比例,提高高温黏度,或适当降低烧成温度。对于防火隔热釉,还需特别注意釉层表面的致密性,若表面过于致密,虽隔热效果提升,但可能影响整体结构的稳定性。通过调整配方中的微晶剂含量,如滑石粉或锂辉石,可在釉层内部形成细微的晶体网络,既保持一定的气孔率以隔热,又增强釉层的机械强度,实现性能与外观的平衡。