模具预处理与脱模剂的精准运用
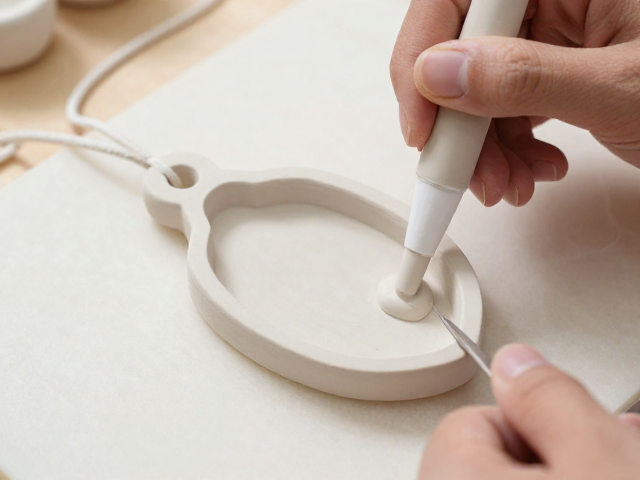
陶艺挂坠模具在压制前必须确保内部清洁无干结泥屑,细微的残渣会直接导致成品表面出现凹坑或纹理断裂。使用软毛刷清理模具型腔后,需均匀喷涂或刷涂脱模剂,常见的植物油或专用水性脱模剂能显著降低泥料与模具的附着力。涂抹时需控制用量,过厚的脱模层会模糊挂坠表面的精细纹路,尤其是仿竹节或云纹等细节丰富的款式,建议采用薄涂多次的方式,确保每一处缝隙都被覆盖但无积液残留。
泥料的湿度控制是决定压制成败的关键因素,过于稀软的泥料容易塌陷变形,而过干的泥料则难以贴合模具边缘。通常将泥料揉至耳垂般的软硬程度,通过手工初步塑形后轻轻按压入模。在按压过程中,手指应从中心向四周均匀施力,避免单点用力导致模具局部受力过大产生裂纹或泥料分布不均。对于小型挂坠,可使用硅胶垫辅助包裹后轻压,既能保护模具表面,又能使泥料更紧密地嵌入纹理深处。
脱模手法与边缘修整细节
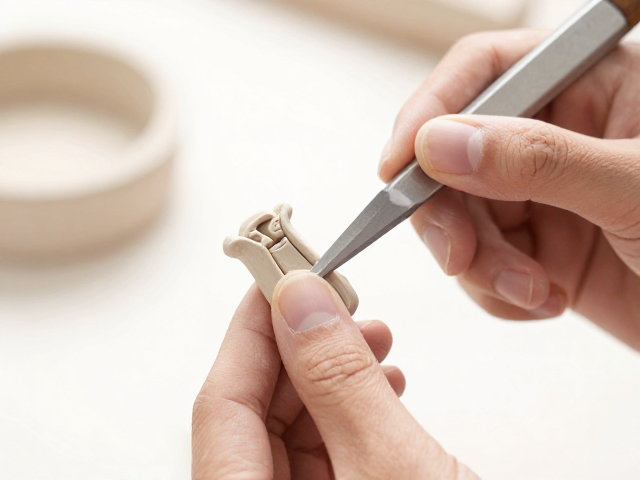
脱模动作需果断且平稳,垂直向上提起模具是避免挂坠底部粘连的标准操作。若泥料较粘,可轻微震动模具或使用吹气球清理缝隙空气,再行脱模。取出后的挂坠底部通常保留模具底板形状,需立即用刮刀或细砂纸修整底部边缘,去除因挤压产生的多余泥料堆积,确保挂坠能平稳放置或便于后续打孔安装。对于汉服配饰常见的圆形或椭圆形挂坠,底部平整度直接影响佩戴时的贴合感,细微的修整能提升整体精致度。
挂坠表面的纹理在脱模后可能因泥料收缩出现细微裂纹或毛边,需使用尖头工具或细针进行局部修补。对于仿玉石或仿木纹的挂坠,可用海绵蘸取少量水轻轻擦拭表面,消除脱模剂留下的油光,使质感更接近陶土或石料。此时还需检查挂坠顶部预留的挂绳孔位置,若模具未预留孔位,需在泥料半干状态下用细管或竹签打孔,孔位应位于重心附近,避免佩戴时挂坠倾斜。
干燥过程与烧制定型
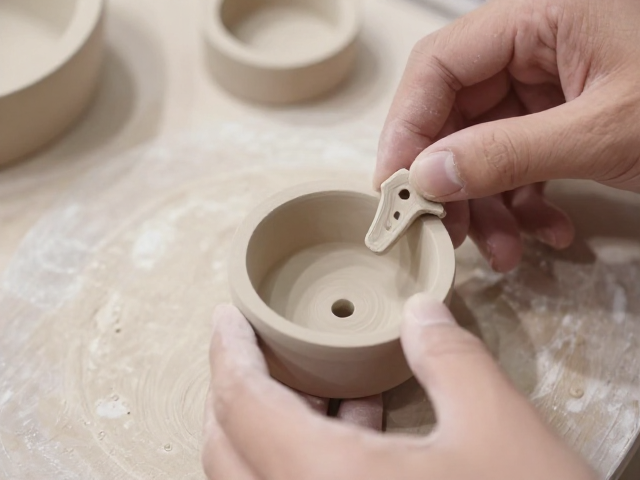
自然干燥是防止挂坠变形的必要阶段,将修整好的挂坠置于通风良好、无直射阳光的环境中平铺晾干。干燥过程中需定期翻转挂坠,确保各部位水分均匀蒸发,避免因单侧干燥过快导致翘曲或开裂。对于厚度较大的挂坠,干燥时间可能需一至三天,期间需观察表面变化,若发现裂纹,可用稀泥浆填补后继续干燥。环境湿度过高时,可使用除湿机辅助,但需避免强风直吹导致表面起皮。
烧制过程需遵循低温慢烧的原则,将完全干燥的挂坠放入窑炉,先以较低温度(约300-500摄氏度)进行预烧,去除残余水分和有机物,再逐步升温至最终烧成温度(如1200摄氏度左右,视陶土种类而定)。升温过程中需监控窑炉状态,避免温度骤变导致炸裂。烧制完成后,待窑炉自然冷却至室温再取出成品,此时挂坠质地坚硬,色泽稳定。若需进一步美化,可进行打磨抛光或使用食用级安全釉料进行简单装饰,但需确保符合日常佩戴的安全标准。