干燥收缩的物理机制与成因分析
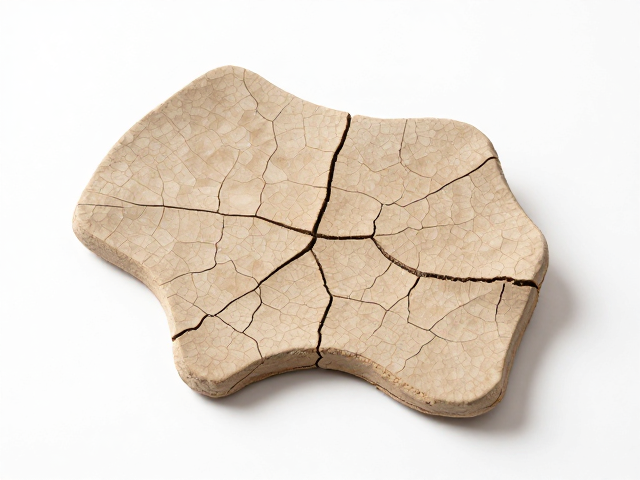
陶瓷坯体在干燥过程中发生收缩,本质上是水分迁移与颗粒重排共同作用的结果。当坯体内部的水分从表面向外部环境蒸发时,颗粒间的液桥消失,范德华力促使颗粒相互靠近,导致体积缩小。对于异形坯体而言,由于壁厚不均、几何结构复杂,不同部位的干燥速率差异较大,这种不均匀的应力分布极易在薄壁处或转角处形成局部应力集中,进而诱发裂纹。
除了水分蒸发这一主要驱动力,坯料的配方组成也是关键变量。高塑性黏土含量较高的泥料通常具有更高的干燥收缩率,因为其颗粒更细,比表面积大,结合水较多。此外,颗粒级配不合理或搅拌不充分导致的密度不均,会在干燥初期形成内部孔隙分布不均,进一步加剧收缩的不一致性。理解这些微观物理过程,是控制异形坯体干燥质量的基础。
每日观察裂纹的科学监测方法
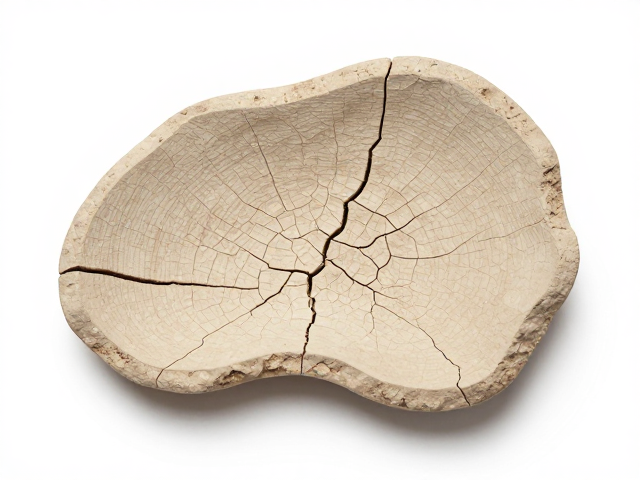
建立严密的日常巡检机制是发现早期缺陷的关键。操作人员需定期记录坯体表面状态,重点关注转角、厚薄交界处以及曾经修补或受力部位。建议使用高倍放大镜观察细微的发丝纹,这些微裂纹在肉眼难以察觉时,若继续干燥会迅速扩展为贯穿性裂纹。观察时需结合环境温湿度变化,记录裂纹出现的时间点与扩展速度,以便判断干燥速率是否过快。
监测过程中应建立标准化的记录表格,涵盖坯体编号、干燥阶段、环境温湿度、裂纹形态(如网状、线性、涡旋状)及深度估算。通过对比不同批次或不同配方下的裂纹数据,可以识别出行规性缺陷。例如,若某类异形件总是在阴角处定期出现裂纹,则提示该区域散热或水分逸出受阻,需调整局部放置角度或气流路径,而非盲目调整整体干燥参数。
异形坯体的科学保存与干燥控制策略
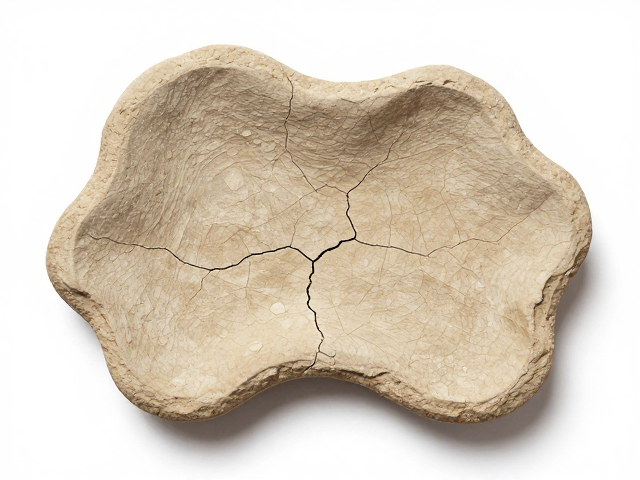
针对异形坯体,采用分段干燥策略能有效缓解收缩应力。在初始干燥阶段,应保持较高的环境湿度和较低的气流速度,使坯体表面水分缓慢蒸发,避免表面硬化过快导致内部水分无法排出。随着坯体含水率降低至临界点,逐步降低湿度并提高温度,加速内部水分迁移。对于结构复杂的异形件,可采用局部覆盖保湿材料(如湿布或塑料薄膜)对厚大部位进行遮蔽,平衡各部位干燥速率,减少因干燥不均引起的变形和开裂。
科学保存不仅限于干燥室内部,还包括干燥后的静置与转运。干燥定型后的异形坯体仍具有一定的残余应力,应放置在平整、无振动、温湿度稳定的环境中静置一定时间,让应力自然释放。转运过程中需使用专用夹具或定制模具固定,避免机械碰撞。对于长期存放的坯体,需定期监测环境湿度,防止因吸湿回软或过度干燥导致性能波动,确保坯体在后续施釉和烧成前的稳定性。