陶瓷坯体起泡过烧致局部釉层收缩露胎?3步解决缺陷
坯体内部气体释放与釉层熔融的耦合机制 陶瓷在烧成过程中出现局部釉层收缩并露胎的现象,通常源于坯体内部残留气体无法及时排出,在釉层已封闭状态下发生破裂或顶托。当窑温超过坯体致密化临界点,若升温曲线中分
坯体内部气体释放与釉层熔融的耦合机制 陶瓷在烧成过程中出现局部釉层收缩并露胎的现象,通常源于坯体内部残留气体无法及时排出,在釉层已封闭状态下发生破裂或顶托。当窑温超过坯体致密化临界点,若升温曲线中分
釉面失光的核心症结:过烧与泥料细度的博弈 陶瓷烧成过程中,釉面失光往往表现为表面光泽度下降、出现雾状白层或橘皮现象,这通常不是单一因素导致,而是窑炉温度控制与坯釉匹配性共同作用的结果。当窑内温度超过
釉面缩釉的成因剖析与膨胀系数匹配 缩釉现象在陶瓷烧制过程中表现为釉层局部或大面积脱落,露出土坯,其核心诱因往往源于釉料与坯体在热膨胀系数上的失配。当釉料的热膨胀系数显著高于坯体时,冷却过程中釉层受到
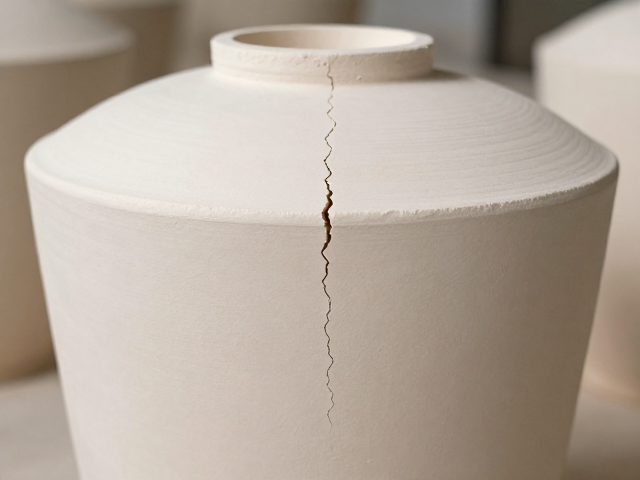
窑体贯穿裂纹的成因分析与检测重点 窑体在长期高温热震作用下,耐火材料内部会产生微裂纹,若未在装窑前及时识别,这些隐蔽缺陷极易在升温过程中扩展为贯穿性裂纹,直接导致窑内气氛紊乱和温度场不均。此类结构性
分区施釉策略:基于坯体结构的应力管理 在陶瓷生产过程中,釉面出现橘皮状缺陷往往与坯体在干燥和烧成阶段的应力释放不均有着直接关联。大件坯体因体积大、厚度厚,内部水分向外迁移的路径长,若整体干燥速率过快
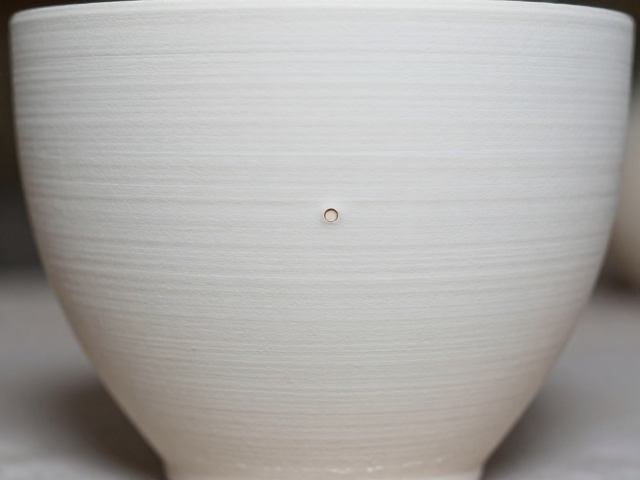
有机物氧化阶段的核心作用与针孔形成机理 釉面针孔缺陷在陶瓷烧成过程中常表现为釉面残留的气孔或凹陷,其根源往往与坯釉界面在高温下的气体释放行为密切相关。在烧成曲线的升温阶段,特别是300℃至900℃这
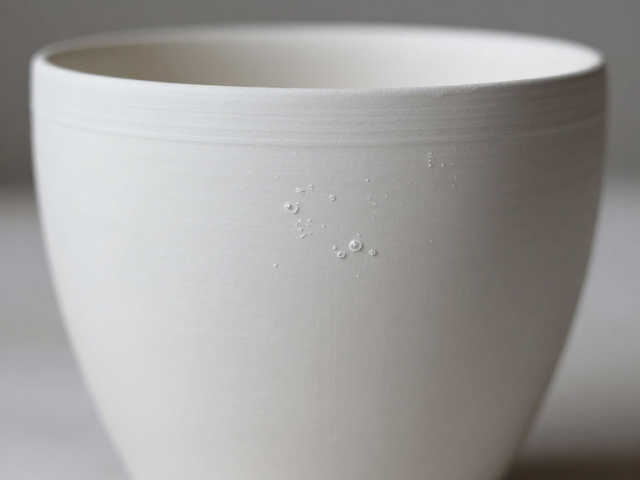
素烧缺陷与釉面气泡的从属关系 素烧阶段的核心目的在于排除坯体内的有机质、结晶水以及低熔点盐类,若这一过程控制失当,残留的气体会在后续高温釉烧时剧烈膨胀,进而冲破釉层形成气泡。许多生产现场常误将釉面气
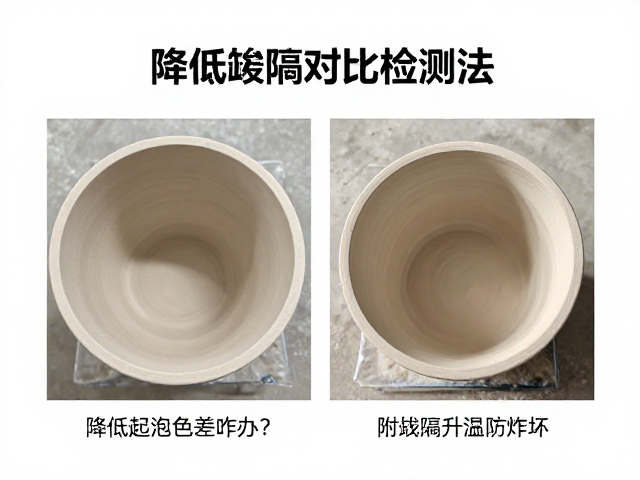
初期升温阶段的温控策略与排气优化 坯体在烧成初期出现起泡,核心原因在于坯体内的有机杂质、碳酸盐分解产生的气体以及结晶水未能及时排出,当升温过快,气体急剧膨胀冲破釉面或导致坯体结构疏松。降低初期升温速
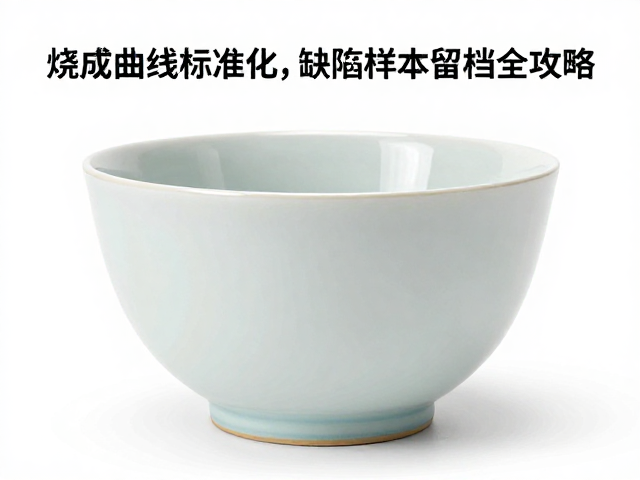
釉面失光的核心成因与物理机制解析 釉面失光并非单一因素导致,其本质在于釉层表面微观结构的粗糙度增加,导致光线发生漫反射而非镜面反射。在陶瓷烧成过程中,如果釉料配方中的助熔剂比例失衡或高温粘度控制不当
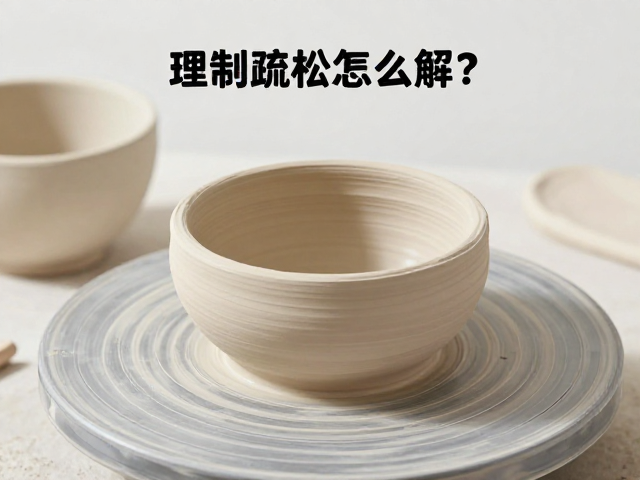
坯体疏松的成因机制与水分控制逻辑 坯体在干燥及烧成过程中出现疏松现象,本质上是颗粒间结合力不足与孔隙结构不稳定共同作用的结果。泥料中的水分扮演着双重角色,它既是塑造坯体可塑性的必要介质,也是干燥过程
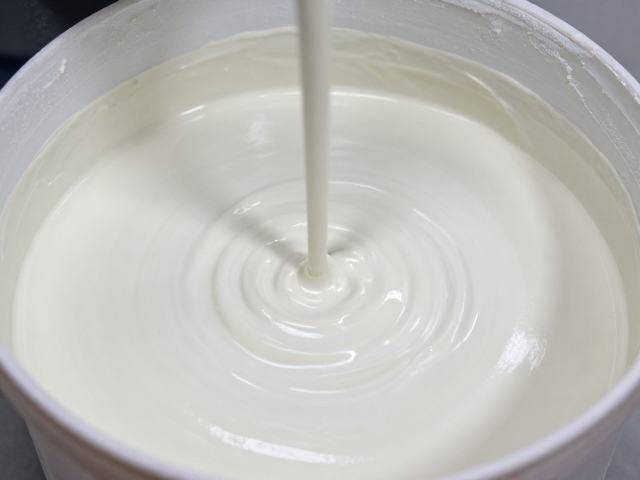
釉浆制备与搅拌工艺的精细化控制 釉面缩釉现象的核心诱因往往源于釉浆本身的物理状态不稳定,其中搅拌不充分导致的颗粒团聚是主要痛点。在球磨或搅拌过程中,如果釉料颗粒未能均匀分散,局部区域会出现釉料堆积或
釉料熔融阶段的流变特性与粘度变化 釉面流釉缺陷通常发生在陶瓷烧成过程中的高温熔融期,其核心物理机制在于釉层粘度随温度升高而急剧下降。当窑炉内的温度超过釉料的软化点及熔融区间时,釉料从固态转变为液态,