拉坯成型后如何修整?专业测量工具确保器皿精准定型
拉坯成型后的基础修整逻辑 拉坯结束后,器皿表面的水分状态直接决定了修整的成败。当陶土从湿润柔软过渡到皮革硬度阶段,即手指按压能留下清晰印痕但不出水、不粘手时,是进行初步修整的最佳时机。这一阶段的泥料
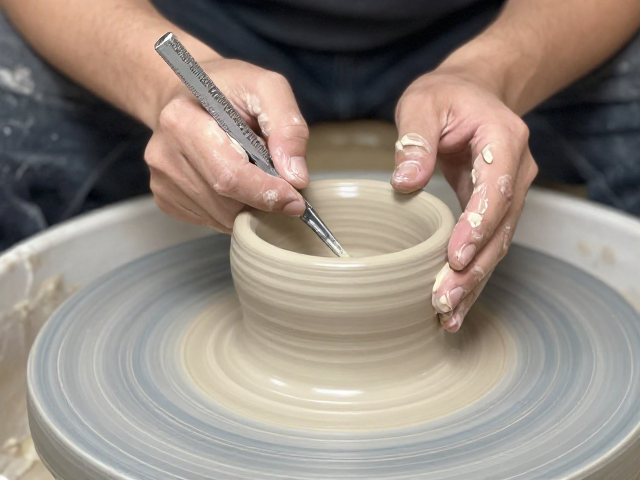
拉坯成型后的基础修整逻辑 拉坯结束后,器皿表面的水分状态直接决定了修整的成败。当陶土从湿润柔软过渡到皮革硬度阶段,即手指按压能留下清晰印痕但不出水、不粘手时,是进行初步修整的最佳时机。这一阶段的泥料
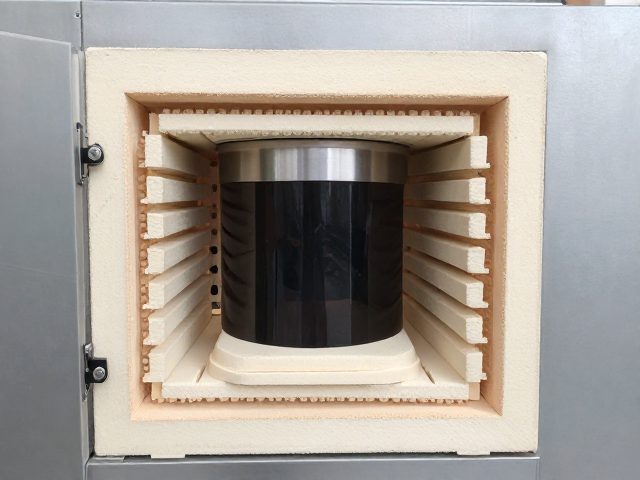
电窑炉体核心组件解析 电窑炉的炉壳通常采用双层钢板结构,中间填充隔热材料以增强保温效果并降低表面温度。外层钢板多选用冷轧板或镀锌板,具备较高的机械强度,能有效抵御外部冲击并维持整体结构的稳定性。内部
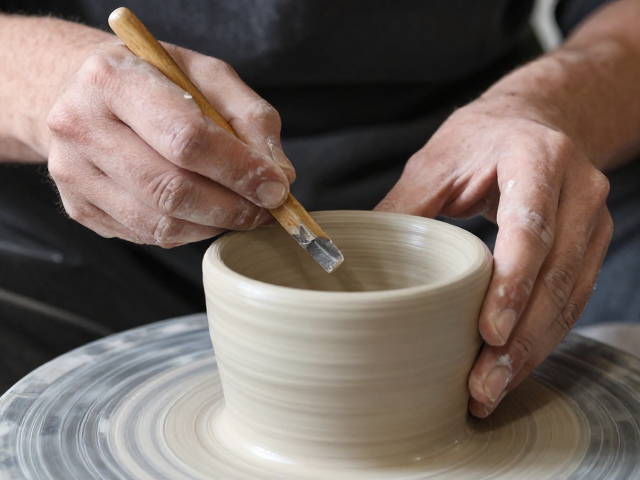
水平校准对手捏陶器结构稳定性的核心影响 手捏陶器在成型过程中,泥料自身的重力与收缩率会直接作用于器型,若底部或过渡部位存在微小倾斜,随着水分蒸发和干燥过程,应力集中极易导致开裂或坍塌。水平校准并非仅
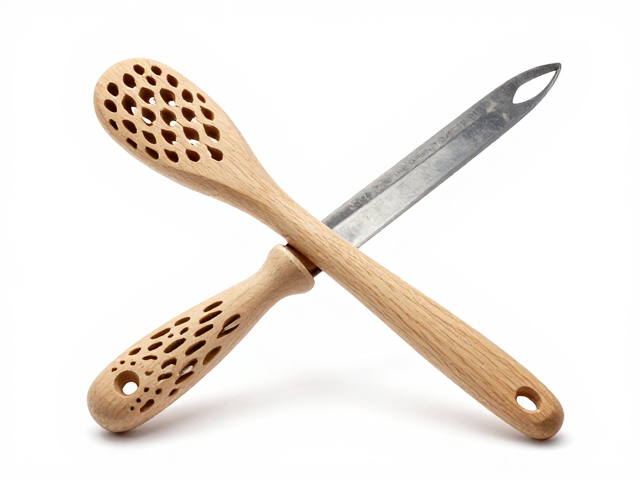
拉坯器皿镂空雕刻工具的核心材质与形态选择 在陶瓷装饰工艺中,工具本身的物理特性直接决定了镂空线条的流畅度与边缘的整洁度。金属材质的U形刀或环形刀通常由高碳钢或不锈钢制成,其中高碳钢硬度较高,能保持锋
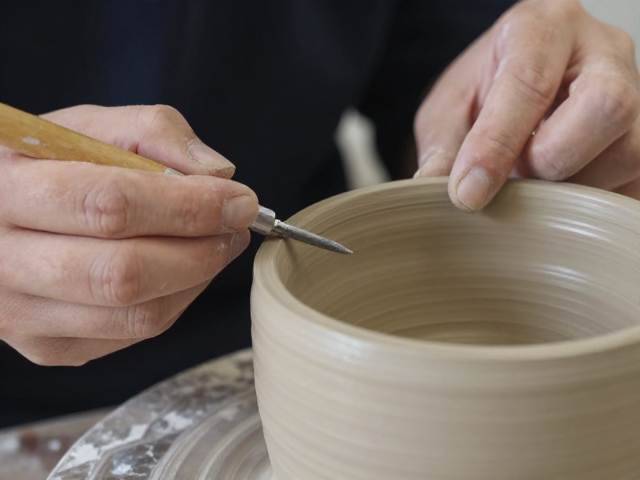
修整器壁厚度与工具选择的底层逻辑 陶艺创作中,器壁的均匀度直接决定了烧制成功率与最终成型的视觉张力。修整阶段并非简单的“削薄”,而是通过物理去除多余泥料,重塑坯体的受力结构。这一过程高度依赖工具与手
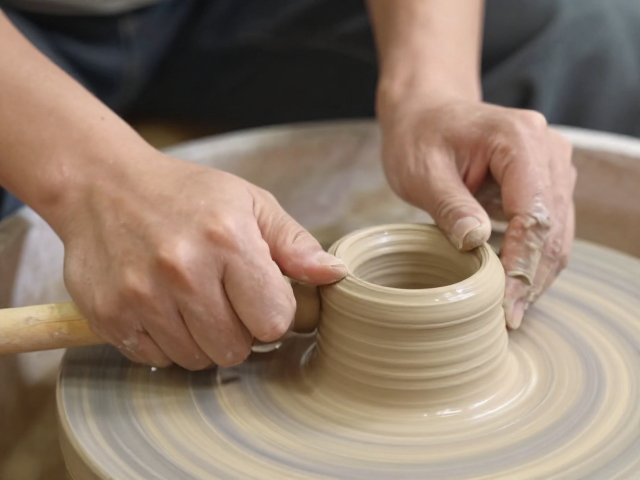
泥条滚压工具的核心操作逻辑与握持技巧 泥条滚压工具(又称修坯刀或滚压棒)的使用核心在于接触角度的控制与手腕力道的微调。操作时,工具通常需保持与坯体表面呈30至45度的夹角,这个角度能确保滚压面均匀受
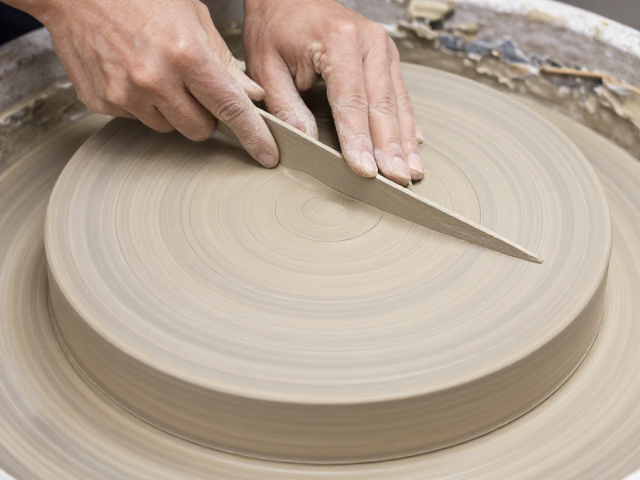
泥板切割线的科学定位与预处理 在陶瓷制作过程中,泥板的平整度直接决定了后续轮制成型的稳定性。切割线并非随意的划痕,而是通过专用工具在湿润泥板表面形成的引导槽,其深度通常控制在2-3毫米,宽度约为1-
小包装设计的核心优势与使用场景 一次性防护耗材的小包装形式通常表现为独立密封袋或单片抽取盒,这种设计在物理隔离上能提供比散装更严密的保护。对于家庭常备或办公桌面使用,小包装能有效减少耗材暴露在空气中
耐火涂层耗材的选择逻辑与大地色系釉料的匹配原则 耐火涂层耗材的筛选并非单一维度的性能叠加,而是基于基材特性与高温工况的综合计算。在工业窑炉或高温加热设备中,涂层与基体之间存在着严密的物理化学耦合关系
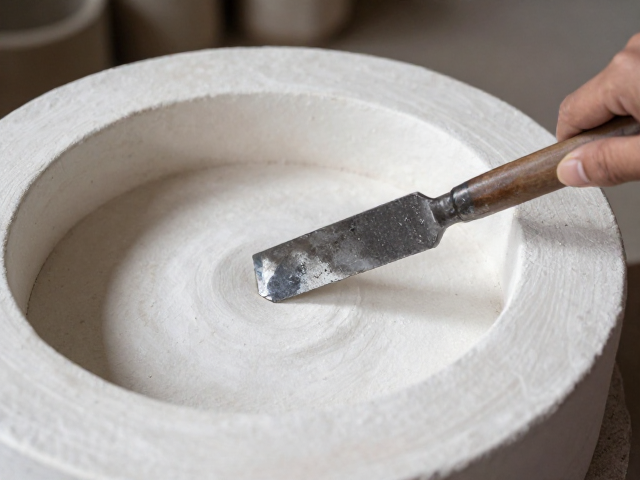
传统柴窑窑具的长期闲置与通风维护 柴窑烧制过程中,匣钵、棚板、支钉等窑具长期处于高温氧化与还原气氛的交替环境中,表面会逐渐形成致密的釉层或积碳,这种物理变化使得窑具在闲置期间极易吸附空气中的湿气。若
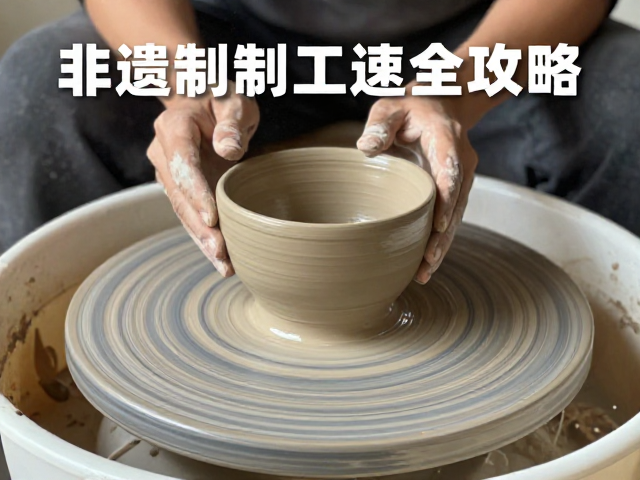
传统手工工具的材质甄别与耐用性分析 制陶过程中,修坯刀与刮刀的选择直接决定了陶坯表面的细腻程度,其中高碳钢与不锈钢是两种主流材质。高碳钢刀具硬度较高,能保持锋利的刃口,适合处理较硬的陶土或进行精细的
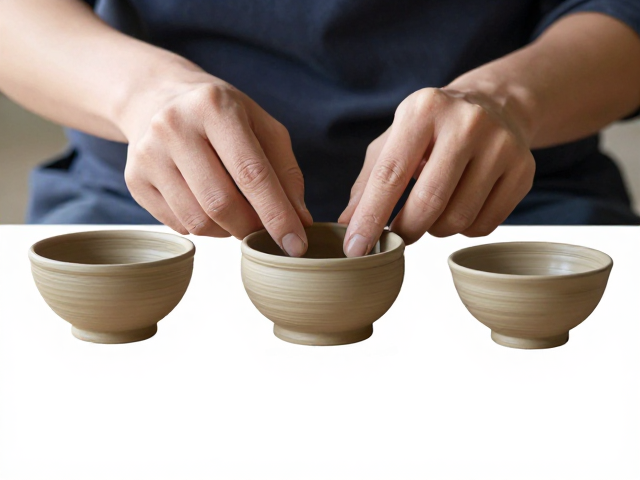
指尖与泥料的力学平衡:塑形器具的尺寸逻辑 陶艺创作中,手型与工具的匹配度直接决定了泥坯的均匀性与稳定性。不同手型的操作者,其手掌宽度、手指长度及握力习惯存在显著差异,这要求塑形器具在尺寸上必须具备严